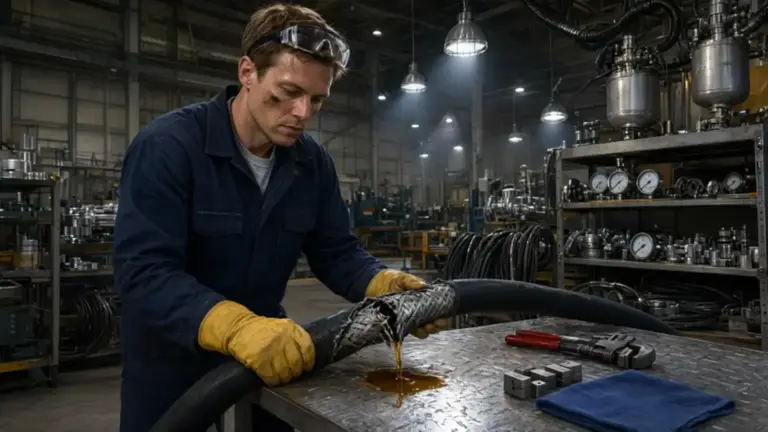
Попытки оперативного восстановления лопнувших гидравлических шлангов прямо на строительной площадке, в карьере или на делянке с помощью подручных средств. Это одна из главных причин тяжелых травм операторов спецтехники и катастрофических поломок гидроаппаратуры. Когда рабочее давление в контуре достигает 250-420 бар, любые кустарные способы устранения течи (червячные и силовые хомуты, самодельные точеные ерши, стяжка вязальной проволокой, прихватка фитингов электродуговой сваркой или повторный обжим старых муфт зубилом и молотком) гарантированно заканчиваются повторным разрывом. В напорных гидролиниях допустим исключительно квалифицированный заводской ремонт рукавов высокого давления с заменой концевой арматуры на калиброванных радиальных опрессовочных прессах либо установка готового резервного шланга из бортового комплекта ЗИП.
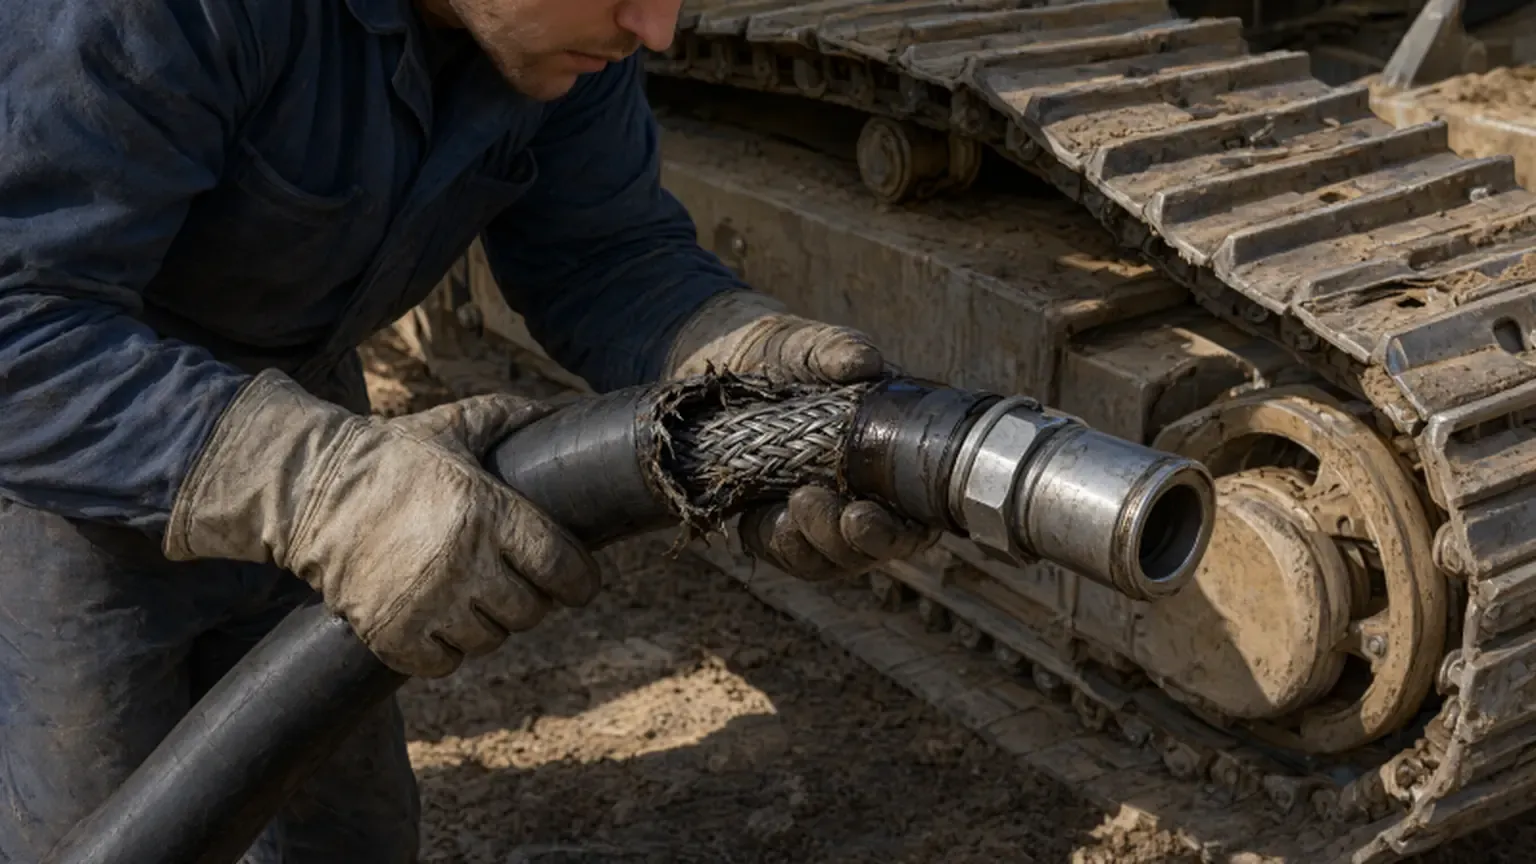
Физика гидроудара: почему кустарные соединения срывает при первом включении
Распространенное заблуждение полевых ремонтников заключается в тестировании восстановленного узла на холостом ходу или при малых оборотах дизеля без нагрузки. Шланг с червячным хомутом или трубчатой вставкой способен кратковременно удержать статическое давление 10-15 бар при медленном выдвижении штока ненагруженного цилиндра. Однако реальный рабочий цикл экскаватора, погрузчика или буровой установки не имеет ничего общего со статикой.
В процессе работы поток минерального гидравлического масла движется по трубопроводам со скоростью от 3 до 8 метров в секунду. В момент, когда оператор резко переключает золотник гидрораспределителя либо рабочий орган натыкается на непреодолимое препятствие (скальный грунт, заклинивание гидромотора), многотонный столб несжимаемой жидкости мгновенно останавливается. Кинетическая энергия потока трансформируется в ударную волну сжатия, то есть гидроудар Жуковского. Волна распространяется по гидротрассе со скоростью звука в масляной среде (около 1200-1400 метров в секунду).
Время нарастания фронта волны гидроудара составляет всего 15-30 миллисекунд. За этот кратчайший промежуток локальный импульс давления взлетает выше номинальной настройки предохранительного клапана гидросистемы в 1.8-2.5 раза. Если номинал напорной линии составляет 210-250 бар, то в момент гидроудара давление на стенки рукава скачкообразно достигает 420-550 бар. Любое кустарное соединение, не обладающее замковым сопряжением стального корда и обжимной муфты, мгновенно разрывается: хомут сминает резину, а осевое выталкивающее усилие выбивает самодельный штуцер из рукава с силой артиллерийского выстрела.
Анатомия кустарных ошибок: 4 опасных полевых решения
В полевой практике сервисные инженеры завода ГИДРОНА регулярно сталкиваются с четырьмя типичными ошибками механизаторов, пытающихся сэкономить время до окончания рабочей смены. Ниже приведен детальный технический разбор каждого такого решения.
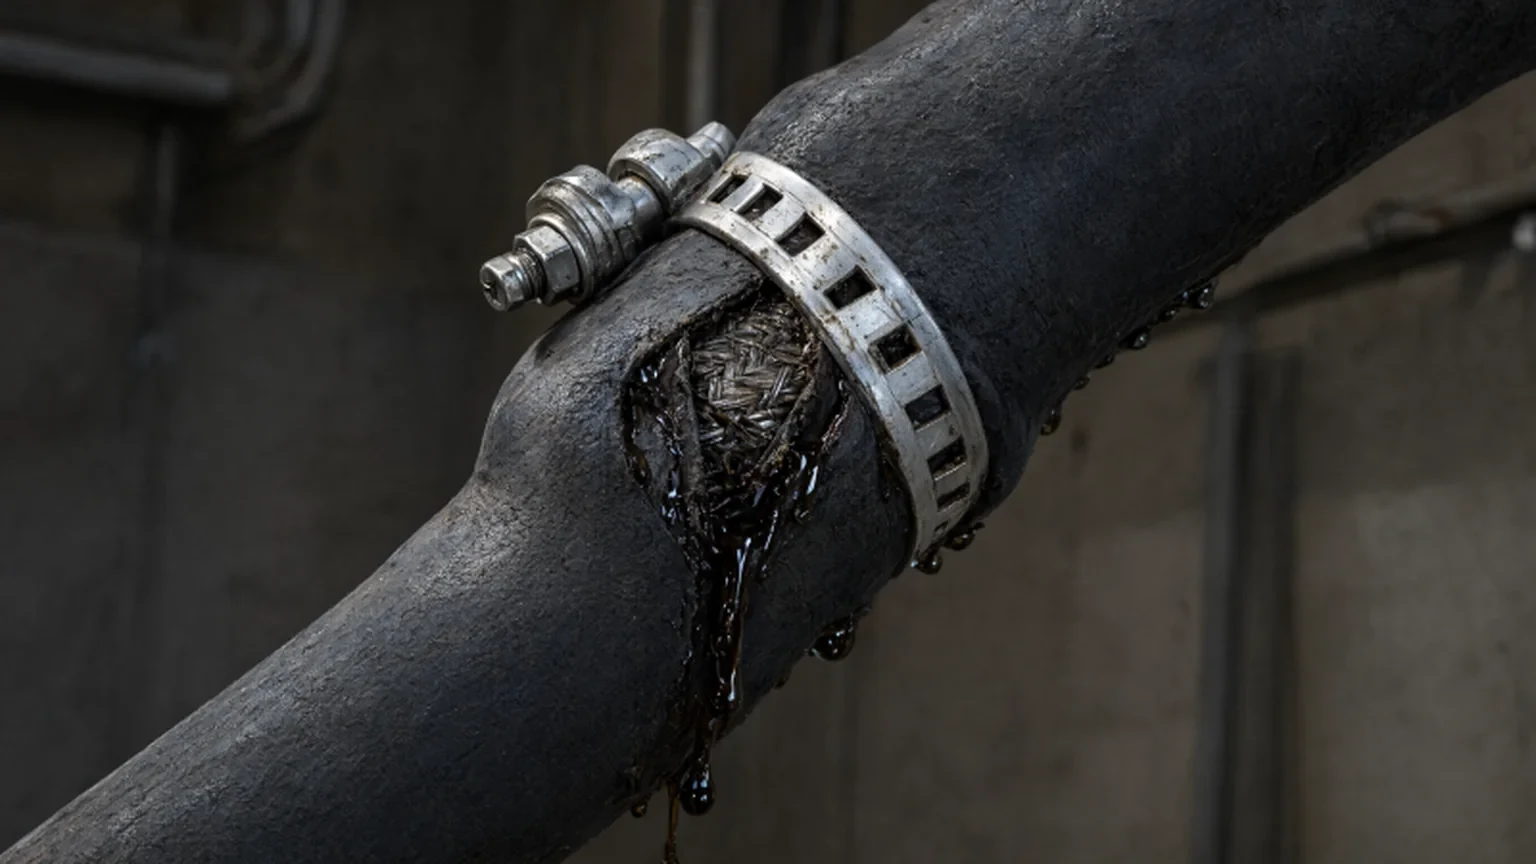
1. Червячные и силовые шарнирные хомуты на линиях свыше 20 бар
Винтовые червячные хомуты разработаны для безнапорных или низконапорных систем охлаждения, подачи топлива и вентиляции с предельным давлением не более 5-10 бар. Даже усиленные силовые хомуты с шарнирным болтом (ГОСТ 28191-89) не способны работать на гидравлике высокого давления по двум физическим причинам:
- Асимметрия радиального обжатия: винтовой или болтовой хомут обеспечивает натяжение по периметру только за счет трения ленты. В зоне замка (под стяжным винтом) образуется выраженная зона ослабления, где удельное контактное давление на резину практически равно нулю, в то время как по бокам лента врезается в тело шланга. Под действием циклической пульсации гидравлическое масло быстро пробивает канал в зоне неплотности замка, резина вздувается, и шланг соскальзывает с металлического ниппеля.
- Несжимаемость проволочного металлокорда: рукава высокого давления оплеточной конструкции (1SN, 2SN) и навивочной конструкции (4SP, 4SH) имеют силовой каркас из высокоуглеродистой латунированной стальной проволоки с пределом прочности 2800-3000 МПа. Затяжка хомута гаечным ключом не может пластически деформировать стальную оплетку. Лента хомута лишь разрезает наружный резиновый слой, перетирает наружные проволоки каркаса и провоцирует мгновенный продольный разрыв шланга.
2. Самодельные металлические ерши-вставки и скрутки вязальной проволокой
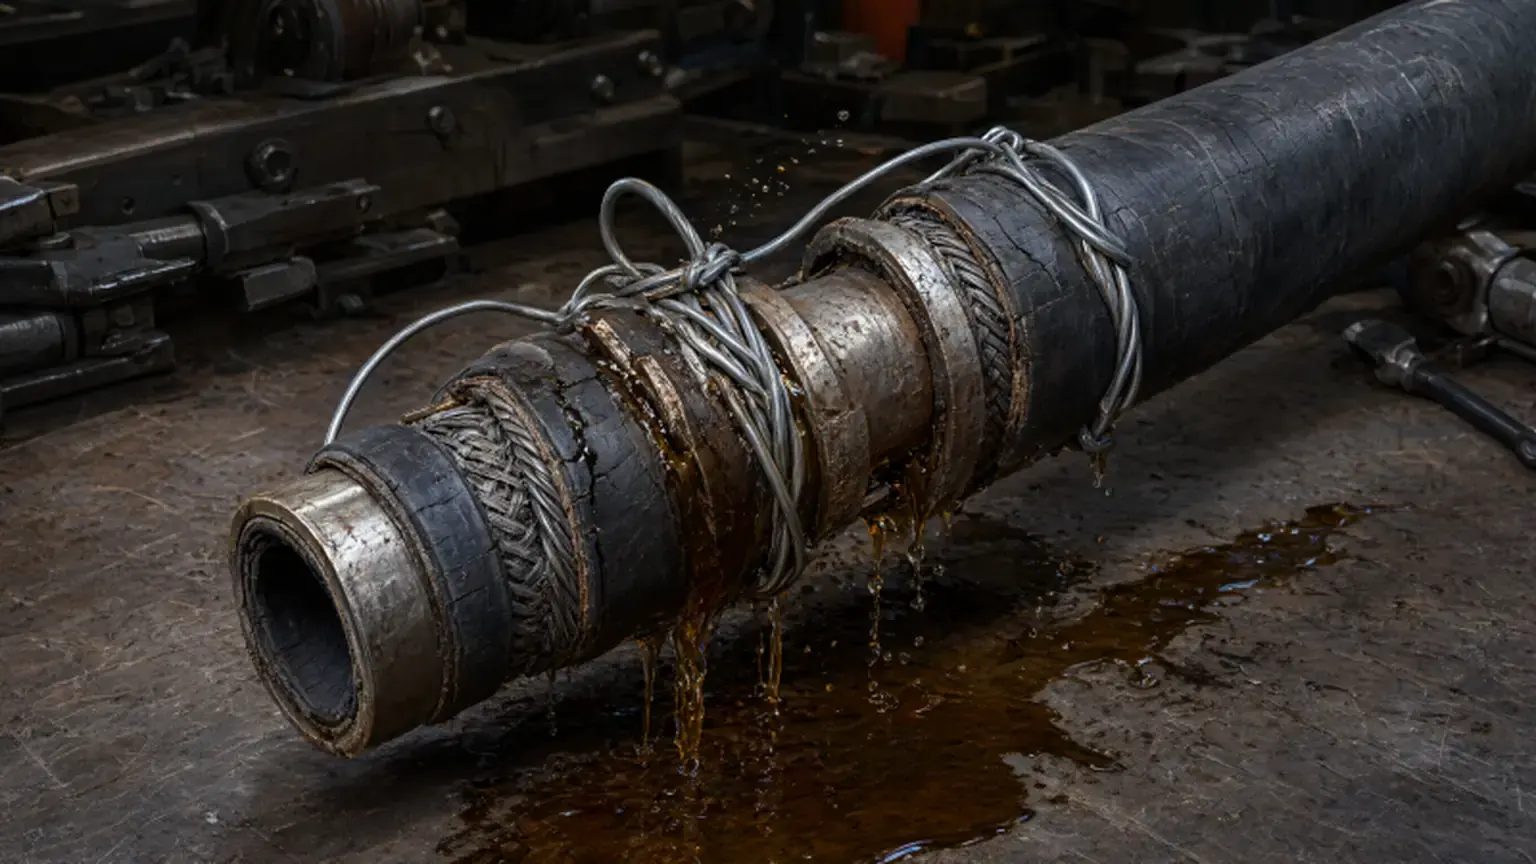
При сквозном механическом повреждении шланга вдали от фитингов распространен способ соединения через точеный штуцер-«ёлочку» (сгон) со стяжкой витками стальной вязальной проволоки с помощью пассатижей. Данная конструкция порождает скрытый разрушительный комплекс факторов:
- Критическое дросселирование потока: толщина стенки самодельного стального ерша составляет не менее 2-3 мм. Вставляя штуцер внутрь рукава, слесарь сокращает эффективное проходное сечение трубопровода на 30-50%. В зоне сужения возникает локальное гидравлическое сопротивление, поток переходит в режим жесткой турбулентности с кавитацией, а температура гидравлического масла в этой точке подскакивает до +110-130 °C. Перегретое масло разрушает полимерные уплотнения гидроцилиндров и приводит к термической деструкции резины внутреннего слоя по всей длине гидролинии.
- Колоссальное осевое выталкивающее усилие: при диаметре условного прохода всего 16 мм и давлении 250 бар на торец штуцера-вставки действует выталкивающая осевая сила около 500-550 кгс. Вязальная проволока не обладает достаточной прочностью и упругостью: под воздействием микрорасширений шланга проволока растягивается, ослабевает и прорезает наружный резиновый слой до металлокорда. Штуцер вылетает под давлением, выбрасывая струю кипящего масла.
3. Сварка фитингов и прихватка штуцеров электродом
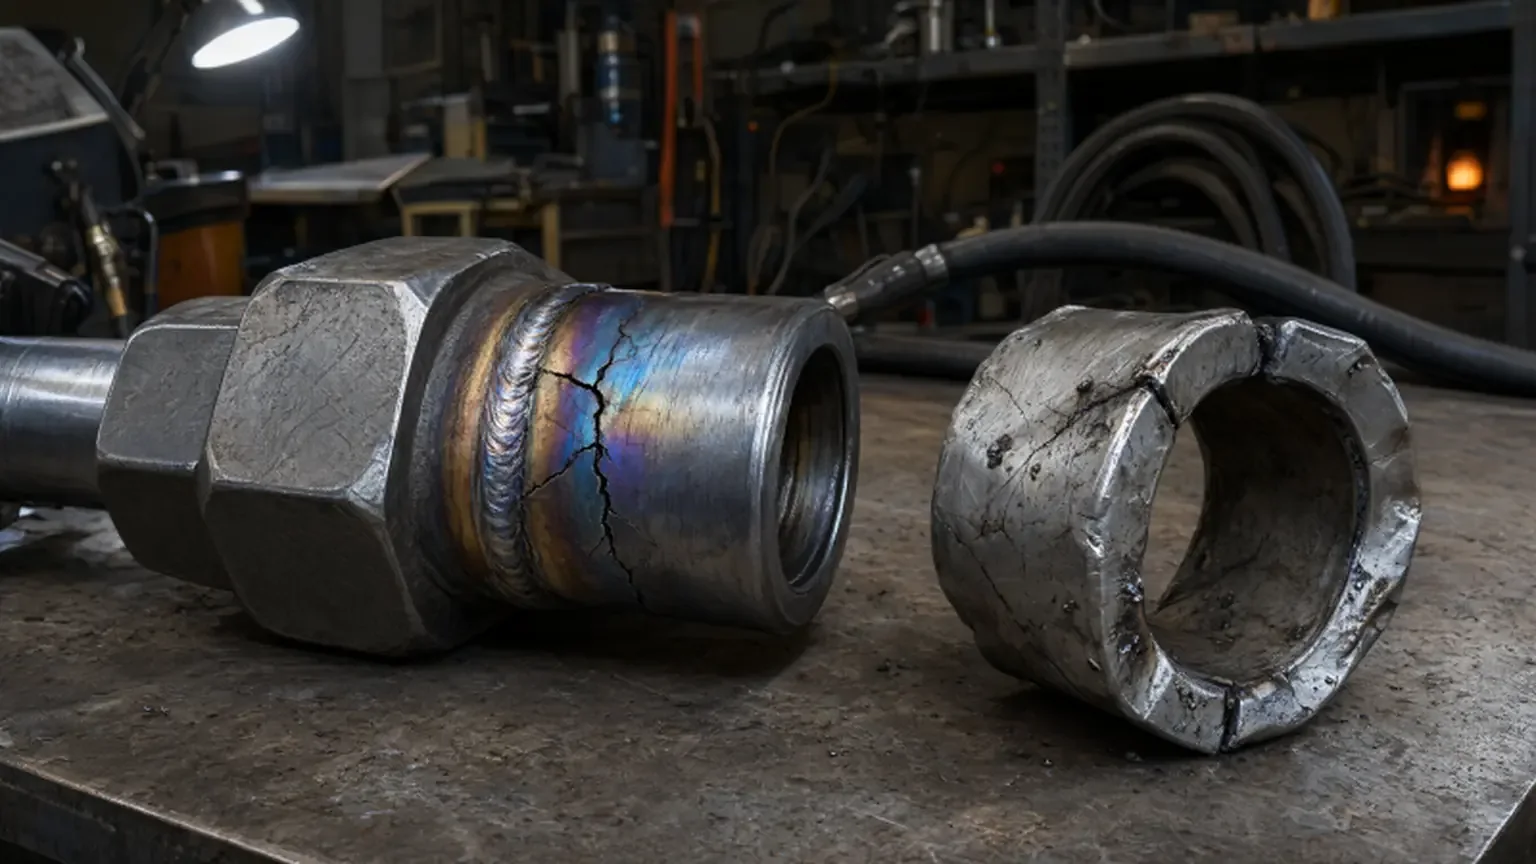
При повреждении накидной гайки или резьбовой части штуцера на объектах нередко прибегают к электродуговой или полуавтоматической сварке, приваривая фитинг непосредственно к переходному адаптеру или коллектору без снятия шланга. Последствия термического воздействия электрической дуги катастрофичны:
- Термическое выгорание внутреннего герметизирующего слоя: температура электрической дуги достигает +4500 °C, а металл корпуса фитинга нагревается до вишневого свечения (+700-900 °C) за считанные секунды. Хвостовик фитинга передает тепло непосредственно внутрь рукава: внутренний слой маслобензостойкой резины (NBR) полностью обугливается, превращаясь в хрупкую пористую золу, а клеевой адгезионный слой между резиной и металлокордом сгорает.
- Загрязнение гидросистемы окалиной и гратом: капли сварочного шлака, брызги раскаленного металла и частицы окалины попадают в полость гидротрассы. Металлические абразивные включения размером от 10 до 300 микрон разносятся потоком масла по всей гидросистеме машины.
- Опасность водородного растрескивания металла: конструкционные легированные стали, из которых вытачиваются гидравлические фитинги, при резком охлаждении на воздухе после сварки образуют хрупкие закалочные структуры. При циклических изгибах стрелы и вибрациях гидролинии сварной шов растрескивается в первые часы работы.
4. Повторный обжим деформированных муфт на старом или новом шланге
Еще одна типичная ошибка: попытка снять старую обжимную муфту, разогнуть ее замятые зубья зубилом, обрезать лопнувший край шланга и опрессовать старую гильзу повторно с помощью слесарных тисков, домкрата или кувалды.
Заводская обжимная муфта изготавливается из специальной углеродистой конструкционной стали, обладающей высокой пластичностью в исходном отожженном состоянии. В процессе первичной радиальной опрессовки на заводском прессе металл муфты деформируется далеко за предел текучести, зажимая зубья ниппеля в силовом каркасе шланга. При этом металл испытывает холодный наклеп (нагартовку): его пластичность исчерпывается, а кристаллическая решетка насыщается дефектами.
Повторная деформация нагартованной стали приводит к раскрытию сетки микроскопических усталостных трещин по всей образующей гильзы. Внутренние зубья муфты, призванные врезаться в наружный резиновый слой и фиксировать силовой корд, при повторном монтаже уже затуплены и замяты. Муфта не образует механического замка со шлангом: при первом же рабочем скачке давления фитинг выдергивает из рукава.
Сравнительная матрица: кустарные методы ремонта против заводского стандарта
Для наглядной оценки рисков сервисная служба завода ГИДРОНА сформировала матрицу сравнения полевых кустарных методов и заводской технологии опрессовки:
| Способ ремонта РВД | Предельное удерживаемое давление | Средний ресурс до разрыва | Главный поражающий фактор при отказе | Инженерный вердикт |
|---|---|---|---|---|
| Червячный или силовой хомут | Не более 15-20 бар | От 2 минут до 1 часа | Срыв шланга, залповый выброс струи масла | Категорически запрещен на напорных гидролиниях |
| Точеный ерш со скруткой проволокой | Не более 30-40 бар | От 1 до 5 часов | Вылет металлической вставки, перегрев масла свыше 110 °C | Недопустим: кавитация, риск инъекционных травм |
| Сварка фитинга на шланге | Непредсказуемо (до 50 бар) | От первого гидроудара до 2 часов | Обугливание резины, попадание шлака в золотники | Категорически запрещен: разрушение гидронасоса |
| Повторный обжим старой муфты | Не более 60-80 бар | До первого рабочего цикла навески | Разрыв муфты по трещинам наклепа, вырыв фитинга | Запрещен правилами промышленной безопасности |
| Заводская радиальная опрессовка (ГИДРОНА) | До 420-500 бар (запас прочности 4:1) | Полный паспортный ресурс (до 500 000 циклов) | Штатная безаварийная эксплуатация узла | Единственный безопасный технический регламент |
Катастрофические последствия кустарного ремонта: травмы и поломки оборудования
Применение несертифицированных методов ремонта гидравлических шлангов влечет за собой две группы тяжелейших последствий, несоизмеримых с мнимой экономией на вызове сервисной службы.
1. Инъекционная гидротравма персонала
Разрыв гидрошланга под давлением 200-350 бар создает микрострую гидравлической жидкости толщиной с волос, движущуюся со скоростью свыше 100-150 м/с. Такая струя мгновенно пробивает плотную зимнюю спецодежду, кожаные перчатки и кожные покровы человека.
Опасность заключается в первичном восприятии: в момент прокола оператор часто чувствует лишь легкий укол или щипок, похожий на укус насекомого, а на коже остается крошечная точка без явного кровотечения. Однако под кожу под колоссальным давлением уже введено от 5 до 50 миллилитров токсичного минерального масла, содержащего цинковые и фосфорные противоизносные присадки. Масло проникает по фасциальным пространствам вдоль сухожилий и нервных стволов.
Уже через 4-6 часов развивается острейший химический некроз тканей, компартмент-синдром и нарушение кровообращения. Отсутствие экстренного хирургического вмешательства с широким рассечением тканей и удалением масла в течение первых суток приводит к ампутации пальца или кисти, а в тяжелых случаях вплоть до системного сепсису и летальному исходу. Любая попытка механика нащупать место утечки рукой в перчатке при работающем двигателе строго запрещена правилами охраны труда.
2. Засорение прецизионной аппаратуры стружкой и резиновой крошкой
Второе разрушительное последствие кустарного ремонта: механическое загрязнение гидравлического контура. При распиле шланга ножовкой по металлу или болгаркой без последующей продувки пыжами, при установке самодельных ершей с металлическими заусенцами или сварке фитингов внутрь системы попадают сотни тысяч твердых абразивных микрочастиц.
Современные аксиально-поршневые гидронасосы (Bosch Rexroth, Kawasaki, Danfoss) и пропорциональные электрогидравлические распределители имеют прецизионные зазоры между качающими узлами и золотниками в диапазоне от 3 до 8 микрометров. Абразивная металлическая стружка и окалина размером 20-50 микрон мгновенно затягиваются в зазоры, вызывая глубокие задиры на зеркале распределительных дисков, люфты плунжеров и заклинивание золотников. Стоимость ремонта гидравлического блока импортного экскаватора после одного случая кустарного ремонта шланга составляет от 450 000 до 1 500 000 рублей, а очистка всего гидробака и промывка линий требует недель простоя техники.
Регламент действий при разрыве РВД в полевых условиях: пошаговый протокол
При внезапном порыве шланга высокого давления на удаленном объекте линейный персонал обязан действовать строго по утвержденному аварийному протоколу:
- Немедленная остановка и снятие давления:
- Оператор мгновенно глушит двигатель машины и блокирует органы управления гидравлическим замком (серворычагом).
- Опускает навесное оборудование (стрелу, ковш, отвал) на грунт для устранения гравитационного подпора в полостях гидроцилиндров.
- При выключенном двигателе и включенном зажигании плавно перемещает джойстики управления во всех направлениях 5-7 раз для полной разрядки гидроаккумуляторов контура сервоуправления.
- Герметизация магистралей технологическими заглушками:
- Отвернуть поврежденный рукав от штуцеров или адаптеров при помощи двух рожковых ключей (один удерживает корпус переходника, второй откручивает накидную гайку).
- Категорически запрещено затыкать открытые порты тряпками, ветошью или деревянными клиньями: волокна ткани и древесина гарантированно забьют каналы гидрозамков.
- На открытые резьбовые порты немедленно накручиваются чистые металлические или полимерные резьбовые заглушки (пробки и колпачки стандартов JIC, ORFS, BSP, DKO) из аварийного комплекта спецтехники. Это предотвращает вытекание масла в грунт и защищает гидросистему от атмосферной пыли и песка.
- Монтаж резервного рукава либо вызов мобильной мастерской:
- Если на борту машины имеется оригинальный запасной шланг нужной длины и типоразмера, выполняется его аккуратный монтаж без осевого скручивания с обязательной заменой уплотнительных колец.
- Если резервного шланга нет, механик фиксирует точную маркировку с наружной оболочки поврежденного рукава (внутренний диаметр, рабочее давление, стандарт резьбы фитингов) и передает заявку диспетчеру выездной службы завода ГИДРОНА для отправки мобильного сервисного экипажа.
Профессиональный ремонт и изготовление РВД на мощностях завода Гидрона
Производственное предприятие ГИДРОНА обеспечивает промышленный уровень надежности при сборке и восстановлении гидролиний любой степени сложности для строительной, дорожной, карьерной, лесозаготовительной и коммунальной спецтехники:
- Парк высокоточных радиальных опрессовочных прессов: обжим муфт выполняется на промышленных станках европейского производства с электронным микрометрическим контролем диаметра опрессовки с точностью до 0.05 мм. Это полностью исключает как недожим муфты (приводящий к вырыву фитинга), так и ее пережим (вызывающий разрушение внутреннего слоя резины зубьями ниппеля).
- Широкая номенклатура сертифицированных фитингов: складская программа включает более 5000 типоразмеров фитингов и адаптеров всех мировых стандартов (DK, DKO, BSP, JIC, ORFS, JIS Komatsu, Flange SAE Code 61 и Code 62 на 3000 и 6000 PSI) для техники Komatsu, CAT, Hitachi, Volvo, JCB, Hyundai, Sany, XCMG, LiuGong.
- Пневматическая гидродинамическая очистка: каждый отрезанный и опрессованный рукав проходит обязательную сквозную очистку текстильными пневмопыжами под высоким давлением воздуха. Это гарантирует 100% удаление резиновой крошки, металлической пыли от отрезного диска и заводских консервационных смазок.
- Статические гидроиспытания на стенде: изготовленные рукава проходят выборочные и сплошные испытания на аттестованном стенде пробным давлением, превышающим рабочее в 1.5-2 раза (вплоть до 800-1000 бар), что подтверждается паспортом качества.
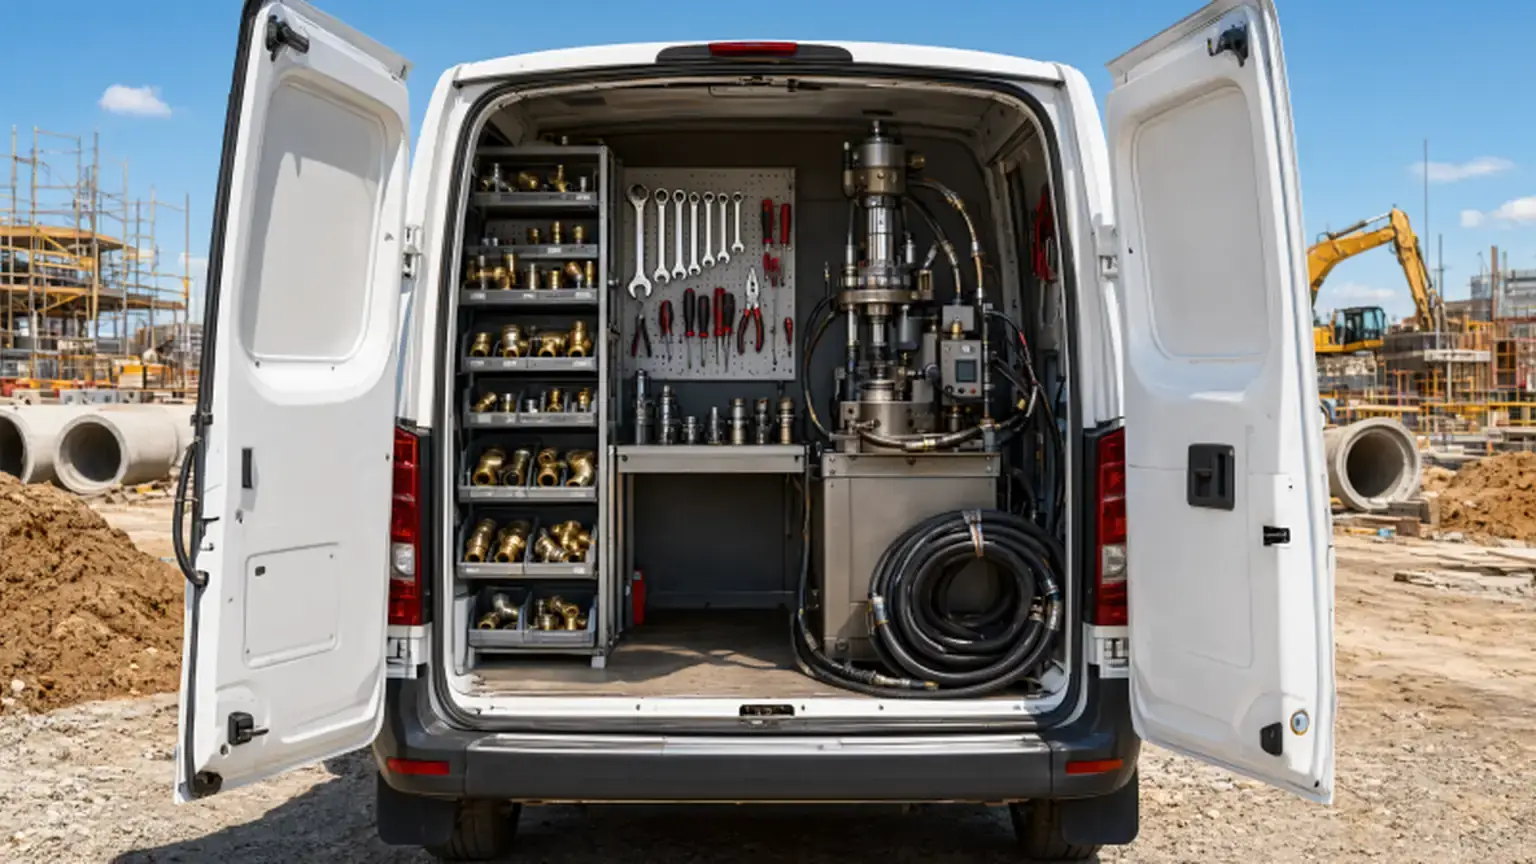
- Экипажи мобильных сервисных мастерских: при аварийных остановках техники в Москве, Московской области и ключевых промышленных регионах РФ сервисный автомобиль ГИДРОНА оперативно выезжает на объект, укомплектованный автономным генератором, отрезным и обжимным станками и запасом комплектующих для восстановления гидролинии на месте за 30-50 минут.
Частые вопросы сервисных механиков по полевому ремонту РВД
1. Можно ли при экстренной необходимости наложить на свищ в шланге бандаж из резины и стянуть проволокой?
Категорически нет. Напорная магистраль работает под давлением до 350-420 бар. Любой наружный бандаж не удержит напор: масло накапливается под резиной, пробивает свищ в самом слабом месте и вырывается тонкой высокоскоростной струей, способной нанести глубокую инъекционную травму находящимся рядом рабочим.
2. Чем опасна промывка гидрошланга бензином или соляркой после полевого ремонта?
Промывка моторным топливом или растворителями приводит к химическому набуханию и вымыванию пластификаторов из внутреннего слоя нитрильного каучука (NBR). Резина теряет прочность, покрывается глубокими трещинами и отслаивается лоскутами, забивающими сетки фильтров и каналы гидрораспределителя.
3. Как отличить фитинг на 210 бар от фитинга на 420 бар визуально?
Фитинги и муфты для сверхвысоких давлений (для рукавов стандартов 4SP, 4SH, R13, R15) отличаются усиленной толщиной стенки гильзы, увеличенной длиной замковой части ниппеля с глубокими кольцевыми зазубринами, а муфты часто требуют предварительной окорки (снятия наружного слоя резины шланга) для прямого зацепления зубьев за металлический корд.
4. Допустимо ли скручивать два коротких рукава через промежуточный переходник вместо одного цельного шланга?
В качестве временной меры до доставки штатного рукава соединение двух качественных заводских шлангов через сертифицированный резьбовой штуцер-адаптер допустимо при совпадении условного прохода и рабочего давления. Однако промежуточный штуцер создает дополнительное гидравлическое сопротивление и утяжеляет подвижную трассу на стреле, поэтому при первой возможности линию следует заменить на рукав цельной длины.
5. Почему нельзя обрезать рукав обычной болгаркой с абразивным кругом по металлу?
Абразивный диск нагревает резину до температуры горения, в результате чего образуется липкая закоксованная сажа и оплавленные частицы проволоки, намертво въедающиеся во внутренний канал шланга. На производстве резка выполняется специальными гладкими ножами без зубьев с принудительным охлаждением, предотвращающим термическое разложение эластомера.
Остались технические вопросы по теме статьи?
Главный инженер Юрий Александрович поможет с подбором параметров гидролинии, расчетом расхода масла, выбором РВД и организует выезд монтажной бригады за 24 часа.